4G车载智能终端TBOX与导航终端制造 技术架构、生产流程与产业趋势
引言
随着智能网联汽车的快速普及,车载智能终端已成为整车电子电气架构中的关键组成部分。其中,4G车载智能终端TBOX(Telematics Box)与导航终端承担着车辆联网通信、定位导航、远程控制与数据交互等核心功能。两类终端的制造水平直接影响整车的智能化体验与运行安全。本文从产品定义、技术架构、制造流程、质量管控及产业趋势五个维度,对4G车载智能终端TBOX与导航终端的制造进行系统梳理。
一、产品定义与功能边界
TBOX是车载远程通信终端,核心职责是建立车辆与云端之间的双向数据通道。其典型功能包括:4G/蜂窝网络通信、GPS/北斗定位、CAN总线数据采集与透传、远程车辆控制(如远程解锁、启动空调)、OTA升级通道、紧急呼叫(eCall)以及行车数据上传等。
导航终端则聚焦于定位与路径服务,通常集成高精度GNSS接收模块、地图数据引擎、人机交互界面(HMI)以及语音播报功能。在一些集成化设计中,TBOX与导航终端可合并为“智能座舱通信导航一体化模块”,但出于成本、装配灵活性和供应链管理的考虑,多数车型仍将二者作为独立或半独立单元制造。
两类终端的共性是均依赖无线通信与定位技术,差异在于TBOX更强调车云链路与车辆控制安全,导航终端更强调定位精度与用户交互体验。
二、硬件技术架构
2.1 TBOX硬件架构
TBOX的硬件通常由以下模块构成:
- 主控MCU/SoC:负责协议栈处理、任务调度与安全策略执行,常见方案为车规级ARM Cortex-M或A系列芯片。
- 4G通信模组:支持LTE Cat.4/Cat.6,集成基带、射频收发与SIM/eSIM接口。
- GNSS定位模块:支持GPS、北斗、GLONASS多星座接收,部分高端方案支持RTK差分定位。
- CAN/CAN-FD收发器:用于与整车总线交互,采集车速、挡位、车门状态等信号。
- 安全芯片(SE):提供密钥存储、安全启动与加密通信能力,满足车规信息安全要求。
- 电源管理单元(PMU):支持宽压输入、低功耗休眠与唤醒管理。
- 备用电池:在整车断电时维持eCall等紧急功能运行。
2.2 导航终端硬件架构
导航终端硬件相对聚焦:
- GNSS接收芯片:多频多星座接收,配合外部有源天线实现高灵敏度定位。
- 应用处理器:运行地图引擎与路径规划算法,部分方案与座舱域控制器共享算力。
- 存储单元:存放离线地图数据,容量通常为8GB至64GB。
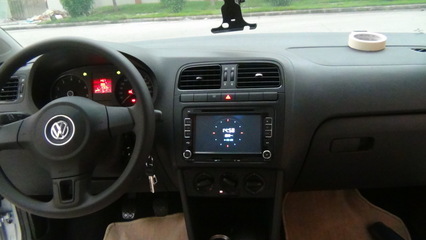
- 显示与音频接口:连接中控屏或独立显示屏,输出导航画面与语音提示。
- 惯性传感器(IMU):辅助隧道、地下车库等弱信号场景下的航位推算。
2.3 PCB与射频设计要点
两类终端的PCB设计均需兼顾信号完整性与电磁兼容性。4G射频走线需控制50Ω阻抗,天线接口需做匹配调试;GNSS射频路径对噪声极为敏感,通常要求独立的低噪声放大与屏蔽罩隔离。车载环境下的温度范围(-40℃至+85℃)、振动与湿热条件对器件选型和焊接工艺提出车规级要求。
三、制造流程
3.1 总体工艺流程
4G车载智能终端TBOX与导航终端的制造遵循典型的电子制造服务(EMS)流程,主要环节包括:
- 来料检验(IQC):对PCBA、元器件、连接器、天线等进行外观、尺寸与电性能抽检,车规物料需核验AEC-Q认证与批次追溯信息。
- SMT贴片:锡膏印刷、SPI检测、高速贴片、回流焊、AOI光学检测。车规产品通常要求无铅焊接与严格的炉温曲线管控。
- 插件与后焊:通孔器件、连接器、屏蔽罩的安装与焊接,部分工序采用选择性焊或手工焊配合X-Ray抽检。
- PCBA功能测试(FCT):对通信模组、GNSS模块、CAN收发、电源管理等逐项上电测试,验证基本功能与电流功耗。
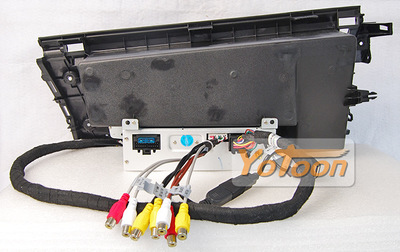
- 整机组装:PCBA装入外壳、导热垫与屏蔽件安装、天线连接、线束装配、螺丝锁付与扭矩管控。
- 整机测试:包括射频校准与测试(4G发射功率、接收灵敏度)、GNSS定位精度测试、CAN通信测试、老化测试(Burn-in)与高低温循环测试。
- 标定与写号:写入IMEI、eSIM profile、安全密钥、车型配置参数,完成射频校准参数写入。
- 终检与包装:外观检查、标签核对、防静电包装与出货抽检。
3.2 射频校准与测试
射频环节是TBOX制造中技术门槛最高的工序之一。4G模组需在屏蔽室或射频暗室中完成发射功率、频率误差、调制精度(EVM)与接收灵敏度的校准与验证。GNSS模块需在信号模拟器或室外已知坐标点进行定位精度与首次定位时间(TTFF)测试。校准数据写入终端非易失存储区,并与产品序列号绑定,确保可追溯。
3.3 导航终端的地图数据灌装
导航终端制造中的特色工序是地图数据灌装。产线需根据车型配置写入对应区域与版本的离线地图包,并进行完整性校验与路径规划功能抽测。对于支持在线更新的终端,还需验证OTA通道与地图版本管理逻辑。
3.4 老化与可靠性筛选
车规终端通常执行100%老化筛选:在高温通电条件下持续运行数小时至数十小时,监测通信链路稳定性与功耗异常。部分项目还要求温度循环与振动台抽检,以暴露焊接与连接器隐患。
四、质量管控体系
车载终端的质量管控贯穿全生命周期。制造端需建立符合IATF 16949的质量管理体系,关键控制点包括:
- 追溯管理:以序列号为索引,关联PCBA批次、元器件批次、测试数据与校准参数,实现单件级追溯。
- SPC统计过程控制:对锡膏厚度、炉温、锁付扭矩、射频功率等关键参数实施过程能力监控。
- 失效分析(FA):对测试不良品进行切片、X-Ray、电镜等分析,形成闭环改进。
- 功能安全与信息安全:涉及远程控制的TBOX需满足ISO 26262功能安全等级要求(通常为ASIL-B及以上),信息安全需覆盖安全启动、密钥管理与通信加密,制造环节需确保密钥注入过程防泄漏。
五、产业趋势与制造挑战
5.1 模组化与集成化并行
一方面,TBOX与导航终端的PCBA趋于模组化,通信模组、GNSS模组以插件或贴装方式集成,缩短开发周期;另一方面,座舱域控制器将导航、通信、娱乐功能深度融合,推动终端制造从独立盒子向域控板卡演进。制造企业需同时具备独立终端与域控板卡的柔性产线能力。
5.2 国产化替代加速
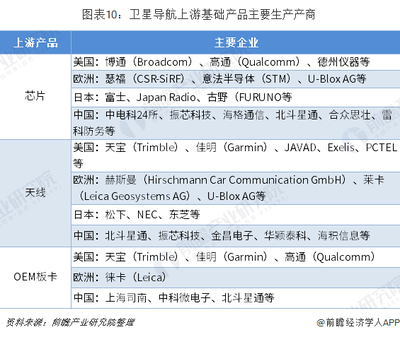
4G通信模组、GNSS芯片与车规MCU的国产方案逐步成熟,制造端的物料认证与工艺适配成为关键。国产器件的批次一致性与长期供货能力需在产线验证中重点评估。
5.3 5G与V2X的前瞻布局
尽管当前主流为4G方案,5G TBOX与V2X通信终端已在部分车型落地。制造端需提前布局更高频段的射频测试能力与更复杂的天线系统装配工艺。
5.4 制造自动化的深化
射频测试的自动化上下料、AOI与X-Ray的AI判读、校准数据的MES自动绑定,正在成为提升产线效率与一致性水平的重点方向。
##
4G车载智能终端TBOX与导航终端的制造,是通信技术、定位技术与车规制造工艺的交叉领域。其核心竞争力不仅体现在硬件设计与器件选型上,更体现在射频校准、可靠性筛选、追溯管理与信息安全注入等制造环节的精细化管控能力。随着智能网联汽车渗透率持续提升,终端制造企业需在柔性产线、国产供应链适配与前瞻技术储备上同步发力,方能在快速演进的产业格局中保持竞争力。
如若转载,请注明出处:http://www.cloud-jwbdgnss.com/product/34.html
更新时间:2026-11-01 21:34:24